Criterios de diseño y montaje
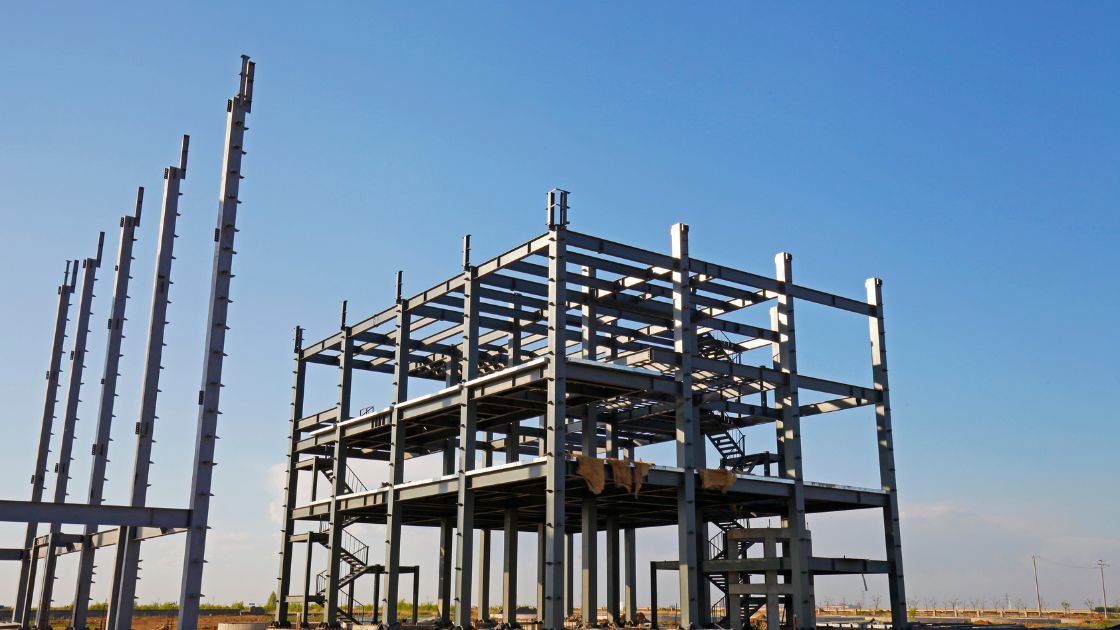
Las estructuras metálicas para bodegas y edificaciones industriales son el pilar fundamental del desarrollo logístico, comercial y fabril en el mundo contemporáneo. Su alta relación resistencia-peso, combinada con la rapidez de ejecución y la capacidad para cubrir grandes luces libres, posiciona al acero estructural como la opción predilecta de proyectistas y desarrolladores.
El diseño y montaje de estas naves requiere una estricta integración técnica entre la ingeniería de cálculo, los procesos de fabricación en taller y las maniobras de izaje en campo. Una ejecución deficiente en cualquiera de estas fases puede generar sobrecostos considerables, fallas en la estabilidad global o retrasos críticos en la puesta en marcha de las operaciones.
1. Ventajas competitivas del acero en naves industriales
El acero estructural destaca frente a los métodos constructivos tradicionales por su notable eficiencia en el aprovechamiento de recursos y tiempos.
- Grandes luces libres de apoyos: Permite salvar claros superiores a 30, 40 o incluso 60 metros sin necesidad de columnas intermedias. Esto maximiza el área útil para maniobras de montacargas, racks de almacenamiento y líneas de ensamble.
- Velocidad de prefabricación: Los elementos se cortan, perforan, sueldan y pintan en planta bajo estrictos estándares de control de calidad, de manera simultánea a las obras de cimentación en el terreno.
- Flexibilidad y adaptabilidad: Facilita ampliaciones modulares futuras, reconfiguraciones espaciales o reforzamientos locales ante cambios en los procesos productivos.
- Sostenibilidad: El acero es un material 100% reciclable con un impacto ambiental significativamente menor en la fase de demolición o reconversión del inmueble.
2. Tipologías estructurales más comunes en naves y bodegas
La configuración del esqueleto portante se define según el uso previsto, la altura requerida y las dimensiones en planta de la nave.
Pórticos rígidos de sección variable (PEB – Pre-Engineered Buildings)
Los marcos rígidos de sección variable representan una de las soluciones más eficientes en la construcción industrial moderna. Mediante placas soldadas por arco sumergido, se optimiza el peralte del perfil de acuerdo con la envolvente de momentos flectores: mayor sección en los nudos columna-viga y menor sección en el centro del claro y en la base.
Esta tipología reduce sustancialmente el peso total de acero por metro cuadrado, disminuyendo las cargas que se transfieren a las zapatas y pedestales de concreto.
Cerchas y armaduras reticuladas (Trusses)
Las armaduras espaciales compuestas por perfiles tubulares estructurales (HSS) o ángulos dobles son ideales cuando se necesitan luces excepcionalmente amplias con cubiertas ligeras.
Aunque demandan mayor mano de obra en el armado y soldadura de nudos, ofrecen una gran rigidez a flexión y permiten alojar tuberías contra incendios, ductos de climatización y bandejas de cables en el espacio interior de la cercha.
Viguetas de alma abierta (Steel Joists)
Empleadas comúnmente como elementos secundarios de cubierta para soportar la lámina metálica o panel sándwich. Su diseño aligerado permite un espaciamiento eficiente entre pórticos principales (generalmente entre 6 y 12 metros), agilizando el techado de áreas masivas.
3. Criterios fundamentales para el diseño estructural
El cálculo de una bodega de acero debe cumplir con normativas internacionales consolidadas, como las especificaciones del AISC (American Institute of Steel Construction), complementadas con los códigos de cargas de viento y sismo vigentes.
Demanda Estructural ≤ Capacidad Resistente Nominal × Factor de Reducción (LRFD)
Determinación y combinación de cargas actuantes
El ingeniero estructural debe evaluar rigurosamente todas las solicitaciones durante la vida útil del activo:
- Cargas muertas (Dead Loads): Peso propio de perfiles, correas de cubierta (perlines C o Z), paneles de cerramiento, láminas traslúcidas e instalaciones mecánicas fijas.
- Cargas vivas (Live Loads): Cargas temporales por personal de mantenimiento sobre la cubierta y acopio de materiales de reparación.
- Cargas de viento: Constituyen frecuentemente la carga lateral y de succión más crítica en edificaciones de gran volumen y cerramientos ligeros. Las presiones y succiones se calculan detalladamente según la exposición del terreno y la geometría del techo.
- Cargas sísmicas: La masa reducida de las estructuras metálicas disminuye las fuerzas de inercia sísmicas, pero exige pórticos con suficiente ductilidad y capacidad de disipación de energía.
- Cargas dinámicas por puentes grúa: Requieren el cálculo específico de vigas carril considerando el impacto vertical, empujes laterales por cabeceo del carro y fuerzas longitudinales de frenado.
Estados límite de servicio: control de deflexiones y vibraciones
Más allá de evitar la falla por rotura o pandeo, el diseño debe garantizar la funcionalidad diaria. Deflexiones excesivas en la cubierta pueden causar empozamientos de agua pluvial y filtraciones, mientras que los desplazamientos laterales relativos (drift) deben limitarse para no fracturar muros perimetrales de mampostería ni paneles de fachada.
Sistemas de arriostramiento lateral
Para conferir estabilidad tridimensional a la nave se instalan sistemas de contraventeo:
- Arriostramientos de cubierta: Trabajan a tensión y compresión, transformando el plano del techo en un diafragma rígido que transfiere el empuje del viento a los marcos perimetrales.
- Arriostramientos verticales de pared: Comúnmente configurados en cruz de San Andrés (varillas lisas pretensadas o perfiles angulares) o en V invertida (marcos concéntricos) para transmitir las fuerzas horizontales directamente hacia la cimentación.
4. Diseño y detalle de conexiones estructurales
Las conexiones constituyen los puntos neurálgicos de cualquier edificación de acero. De su correcto dimensionamiento depende la transmisión segura de esfuerzos axiales, cortantes y momentos flectores.
Conexiones empernadas de alta resistencia
Constituyen el método estándar para el ensamblaje en obra debido a su rapidez y facilidad de inspección.
- Emplean tornillería estructural grado ASTM F3125 (A325 o A490).
- Se clasifican en conexiones tipo aplastamiento (donde el vástago del perno trabaja a corte directo) y conexiones de deslizamiento crítico (donde la fricción entre las placas generada por un pretensado calibrado absorbe el esfuerzo).
Conexiones soldadas en taller
La soldadura eléctrica por arco (MIG/MAG o arco sumergido) se reserva principalmente para la fabricación en planta. Garantiza uniones herméticas y continuas bajo condiciones controladas de temperatura, precalentamiento y ensayos no destructivos (ultrasonido y líquidos penetrantes).
Placas base y pernos de anclaje
La placa base reparte las elevadas cargas concentradas de la columna sobre una superficie mayor del pedestal de concreto. Los pernos de anclaje empotrados en el hormigón resisten el levantamiento por succión de viento y el corte en la base, mientras que una capa de mortero autonivelante de alta resistencia (grout) no retráctil sella el espacio bajo la placa para una distribución uniforme de tensiones.
5. Tabla comparativa: sistemas estructurales industriales
| Sistema Estructural | Rango de Claro Típico | Peso Relativo (kg/m2) | Tiempo de Fabricación | Aplicación Recomendada |
| Marcos de sección variable | 20 a 50 metros | Bajo – Moderado | Corto (automatizado) | Bodegas logísticas y centros de distribución |
| Armaduras reticuladas | 30 a 70+ metros | Moderado | Medio (mayor soldadura) | Hangares, plantas de ensamblaje pesado |
| Marcos rígidos estándar | 15 a 30 metros | Moderado – Alto | Corto | Talleres industriales, naves con puentes grúa |
| Sistemas modulares ligeros | 10 a 20 metros | Muy bajo | Muy corto | Almacenes comerciales, cobertizos auxiliares |
6. Protección anticorrosiva y resistencia pasiva al fuego
El acero estructural debe protegerse adecuadamente frente a la agresividad ambiental y los incrementos extremos de temperatura.
- Sistemas de pintura y galvanizado: De acuerdo con la norma ISO 12944, los ambientes industriales exigen esquemas de protección compuestos por un primario rico en zinc, una capa intermedia epóxica de alta película y un acabado de poliuretano alifático resistente a rayos UV. En zonas de alta salinidad o humedad permanente, el galvanizado por inmersión en caliente brinda una barrera de sacrificio superior.
- Protección pasiva contra incendios: A partir de los 500 °C, el acero pierde aproximadamente el 50% de su límite de fluencia. Para conservar la estabilidad estructural durante la evacuación, los perfiles se recubren con pinturas intumescentes (que se expanden ante el calor formando una espuma aislante carbonosa) o morteros proyectados base lana de roca o vermiculita.
7. Criterios clave para el montaje y erección en obra
El montaje es la fase de mayor riesgo operacional en la construcción de bodegas metálicas. Un plan de montaje minucioso reduce accidentes laborales y evita deformaciones plásticas no contempladas en las piezas.
- Recepción, descarga y zonificación: Las piezas deben clasificarse y acopiarse en terreno según el orden secuencial de izaje, evitando dobles maniobras y protegiendo las capas de pintura contra la fricción directa con el suelo.
- Topografía y nivelación de anclajes: Antes del inicio del montaje, se verifica la alineación milimétrica de los pernos de anclaje y cotas de nivel de los pedestales. Cualquier desvío geométrico debe corregirse antes de posicionar las columnas.
- Plan de izaje (Rigging Plan): Selección del tonelaje de las grúas telescópicas o de celosía según el radio de trabajo, la altura del gancho y el peso de los componentes. Las eslingas y grilletes deben contar con certificación vigente.
- Estabilidad inicial y arriostramiento provisional: La primera crujía montada (dos columnas y su viga o cercha de unión) debe asegurarse inmediatamente con sus contravientos definitivos o con vientos provisionales de cable de acero antes de liberar el gancho de la grúa. Esta crujía servirá como ancla rígida para avanzar con el resto de la nave.
- Control de apriete en uniones empernadas: El ajuste de los tornillos estructurales debe realizarse mediante métodos estandarizados como la llave dinamométrica calibrada, el método del giro de tuerca o el uso de golillas con indicador directo de tensión (DTI).