Obras civiles para el sector petrolero y energético

Principales trabajos y requisitos

Las obras civiles para el sector petrolero y energético constituyen una de las ramas más exigentes, complejas y rigurosas de la ingeniería moderna. A diferencia de la construcción convencional o comercial, la infraestructura para hidrocarburos y generación de energía opera en entornos remotos, agresivos y bajo condiciones continuas de alta presión, temperatura y riesgo operativo.

Desde la perforación inicial (Upstream) hasta el transporte por ductos (Midstream) y el procesamiento en refinerías o plantas de energía (Downstream), cada estructura de concreto y movimiento de tierra debe garantizar estabilidad absoluta. Una falla estructural en este sector no solo paraliza operaciones críticas de alto valor económico, sino que puede desencadenar desastres ambientales o comprometer la seguridad humana.

1. Movimiento de tierras, accesos viales y plataformas de perforación

El ciclo de vida de un proyecto de hidrocarburos o energía comienza invariablemente con la adecuación topográfica y geotécnica del terreno. Muchas de estas instalaciones se ubican en zonas selváticas, desérticas o montañosas sin infraestructura previa.

Vías de acceso pesado

El transporte de torres de perforación, transformadores de potencia y maquinaria pesada exige caminos industriales con capacidades portantes excepcionales.

  • Diseño geométrico: Requiere radios de curvatura amplios y pendientes moderadas para permitir el tránsito seguro de tractomulas y camiones de carga extradimensionada.
  • Estabilización de suelos: Se aplican técnicas de mejoramiento con cal, cemento o emulsiones asfálticas, complementadas con geomallas y geotextiles tejidos para evitar el hundimiento de la calzada en suelos de baja capacidad.
  • Obras de drenaje superficial: Cunetas revestidas, alcantarillas de gran diámetro y disipadores de energía hidráulica que evitan la erosión y el corte de las vías durante temporadas de lluvias intensas.

Plataformas de perforación y producción (Well Pads)

Las locaciones petroleras son explanaciones compactadas diseñadas para soportar el taladro de perforación y sus equipos auxiliares.

  • Capacidad portante: Deben resistir cargas estáticas concentradas de cientos de toneladas generadas por el mástil de perforación y las presas de lodos.
  • Impermeabilización del suelo: Se instalan geomembranas de polietileno de alta densidad (HDPE) bajo el material granular para evitar que cualquier derrame accidental de fluidos o hidrocarburos contamine el subsuelo y las fuentes freáticas.
  • Zanjas perimetrales y cellar: Construcción de trincheras perimetrales de contención y del contrapozo (cellar), una fosa de concreto armado donde se ubica el cabezal del pozo y las válvulas de control de reventones (BOP).

2. Cimentaciones especiales para maquinaria pesada y equipos dinámicos

En refinerías, estaciones de bombeo y centrales de generación eléctrica, las obras civiles deben resolver complejas interacciones dinámicas entre la estructura y las máquinas rotativas.

Cimentaciones para equipos vibratorios y dinámicos

Turbinas de gas, compresores de gas natural, bombas centrífugas de inyección y generadores transmiten cargas dinámicas cíclicas que pueden inducir fenómenos de resonancia destructiva.

  • Análisis dinámico suelo-estructura: Se calculan las frecuencias naturales del sistema cimentación-suelo para asegurar que no coincidan con la frecuencia de operación de la máquina.
  • Masa y rigidez: Las losas y bloques de concreto masivo suelen requerir una masa que duplique o triplique el peso de la maquinaria para amortiguar eficazmente las vibraciones.
  • Morteros de nivelación (Grouts) de precisión: Relleno de la interfaz entre la placa base metálica del equipo y el pedestal de concreto mediante grouts epóxicos o cementicios no retráctiles de alta fluidez y resistencia a la compresión temprana.

Cimentaciones profundas y masivas

Torres de fraccionamiento, chimeneas de venteo (flares) y silos de coque concentran cargas verticales extremas y momentos de vuelco significativos generados por la fuerza del viento o sismos.

  • Pilotes preexcavados o hincados: Transfieren las cargas axiales y laterales a estratos rocosos profundos cuando el terreno superficial no presenta la resistencia requerida.
  • Zapatas hexagonales u octogonales: Geometrías optimizadas para distribuir uniformemente los esfuerzos multidireccionales provocados por vientos de alta velocidad sobre recipientes a presión verticales.

3. Obras de almacenamiento, contención secundaria y drenaje aceitoso

El almacenamiento y manejo de fluidos inflamables exige barreras físicas pasivas que mitiguen riesgos de fuga masiva e incendio.

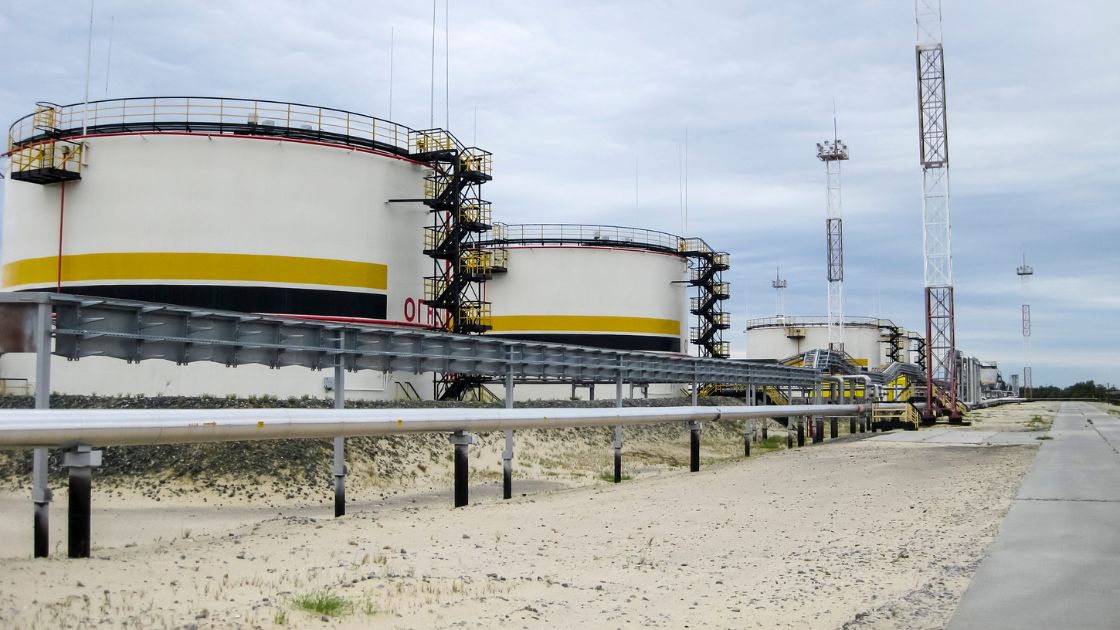
Fundaciones para tanques de almacenamiento atmosférico (API 650)

Los tanques de almacenamiento de crudo y refinados poseen fondos flexibles de lámina de acero que demandan una superficie de apoyo perfectamente nivelada y estable.

  • Anillos perimetrales de concreto armado: Soportan el peso concentrado de las paredes cilíndricas del tanque y los anclajes de sujeción.
  • Colchón granular y carpeta asfáltica: El centro del tanque descansa sobre capas de grava y arena compactada, coronadas por una mezcla asfáltica que previene la corrosión electroquímica en el fondo del depósito.
  • Sistemas de detección de fugas: Tuberías ranuradas y geomembranas instaladas debajo del fondo metálico para canalizar y detectar oportunamente cualquier filtración hacia pozos de inspección perimetrales.

Diques de contención secundaria (Cubetos)

Muros y losas de concreto o terraplenes impermeabilizados que rodean las baterías de tanques.

  • Capacidad volumétrica: Diseñados bajo normativas como la NFPA 30 para retener el 100% del volumen del tanque mayor más un margen adicional por precipitación pluvial.
  • Hermeticidad y juntas: Uso de sellos hidroexpansivos y bandas elásticas (waterstops) de PVC en todas las juntas de construcción para impedir la fuga de líquidos contaminantes.

Redes de drenaje aceitoso y separadores API

Las aguas de lluvia que caen sobre áreas de proceso no pueden descargarse libremente a la naturaleza.

  • Drenaje industrial contaminado: Canales y tuberías resistentes al ataque químico de hidrocarburos que recolectan escorrentías aceitosas.
  • Separadores API y trampas de grasas: Estructuras hidráulicas de concreto reforzado diseñadas para separar por gravedad los hidrocarburos libres del agua antes de su tratamiento final o vertimiento.

4. Obras lineales: derecho de vía y tendido de líneas de transporte

El tendido de oleoductos, poliductos y gasoductos demanda un despliegue constante de ingeniería civil a lo largo de cientos de kilómetros.

  • Apertura de Derecho de Vía (DDV / ROW): Desbroce, nivelación y perfilado de la franja de servidumbre para permitir la circulación de maquinaria pesada zanjadora y camiones tiendetubos (sidebooms).
  • Zanjado y encamado: Excavación de trincheras con fondos protegidos mediante capas de arena o material fino cribado para evitar perforaciones en el revestimiento anticorrosivo de la tubería.
  • Cruces especiales y Perforación Horizontal Dirigida (HDD): Túneles y perforaciones subterráneas guiadas que permiten cruzar ríos caudalosos, fallas geológicas activas, carreteras y vías férreas sin alterar la superficie.
  • Cámaras de válvulas de seccionamiento: Cajas enterradas de concreto reforzado con tapas metálicas de seguridad para albergar válvulas automáticas de corte y estaciones de raspadores (pig launchers/receivers).

5. Obras civiles para el sector eléctrico y energías renovables

La transición energética y la expansión eléctrica complementan las necesidades del sector energético con infraestructuras especializadas.

  • Subestaciones eléctricas: Cimentaciones masivas para transformadores de potencia con fosas colectoras de aceite dieléctrico, pórticos de celosía, trincheras de cables con tapas de concreto y muros cortafuego balísticos entre transformadores.
  • Parques eólicos: Zapatas circulares masivas de concreto armado con densas canastillas de acero y pernos de alta resistencia empotrados, diseñadas para contrarrestar los momentos de vuelco dinámicos que inducen los aerogeneradores.
  • Parques solares fotovoltaicos: Hincado masivo de perfiles de acero estructural en terreno natural, plataformas para centros de transformación e inversores, y extensos canales perimetrales de manejo de aguas pluviales.
6. Cuadro comparativo: tipologías de obra e indicadores clave

Tipo de Obra CivilElemento PrincipalParámetro Crítico de DiseñoNormativa de Referencia
Locaciones de perforaciónWell pads y contrapozosCapacidad portante y contención con HDPEAPI RP 54 / Normas ambientales
Bases de compresores/bombasBloques de concreto masivoFrecuencia natural y amortiguamientoACI 351.3R / DIN 4024
Almacenamiento de crudoAnillos y cubetos de retenciónCapacidad volumétrica y hermeticidadAPI 650 / NFPA 30
Líneas de flujo y ductosZanjas y cruces dirigidosProtección de recubrimiento y estabilidadASME B31.4 / ASME B31.8
Subestaciones eléctricasMuros cortafuego y trincherasResistencia al arco eléctrico y contención de aceiteIEEE 693 / NFPA 850

7. Requisitos técnicos, calidad de materiales y estándares HSE

La ejecución de obras civiles en el ámbito de los hidrocarburos y la energía se rige por un marco de exigencias técnicas y operativas superiores al promedio de la industria de la construcción.

Requisitos de materiales y durabilidad del concreto

  • Resistencia química: Empleo de cementos puzolánicos o resistentes a los sulfatos (tipo HS) en suelos contaminados o ambientes marinos.
  • Relación agua-cemento reducida: Relaciones inferiores a 0.40 para minimizar la porosidad capilar y retardar el ingreso de sustancias agresivas.
  • Control térmico en vaciados masivos: Monitoreo mediante termocuplas en cimentaciones de gran espesor para evitar fisuras por gradientes térmicos durante la hidratación del cemento (ACI 207).

Protocolos de seguridad industrial y medio ambiente (HSE)

  • Permisos de trabajo en áreas clasificadas: Obligatoriedad de tramitar permisos para trabajo en frío o en caliente, análisis de trabajo seguro (ATS) y monitoreo continuo de atmósferas explosivas (LEL) y gases tóxicos como sulfuro de hidrógeno (H2S).
  • Maquinaria certificada y antichispas: Equipos pesados con arrestallamas en el escape y sistemas de parada de emergencia para operar cerca de instalaciones activas.
  • Planes de contingencia y control de sedimentos: Instalación rigurosa de barreras de sedimentación, trampas de arena y manejo controlado de lodos de excavación para prevenir afectaciones a cuerpos de agua aledaños.
Patologías del concreto

Causas, diagnóstico y alternativas de reparación

El concreto es el material de construcción más utilizado en el planeta gracias a su resistencia, moldeabilidad y durabilidad. Sin embargo, no es un elemento indestructible. Con el paso del tiempo, las estructuras pueden desarrollar fallas, degradaciones y deterioros conocidos en la ingeniería civil como patologías del concreto.

Identificar oportunamente estas anomalías resulta decisivo para preservar la estabilidad estructural, salvaguardar vidas humanas y evitar cuantiosas pérdidas financieras. Comprender los orígenes de las fallas, aplicar métodos de diagnóstico precisos y seleccionar el esquema de intervención correcto permite devolver a las estructuras su capacidad portante y prolongar su vida útil.

1. ¿Qué son las patologías del concreto y cuáles son sus orígenes?

Se denomina patología del concreto a cualquier anomalía, daño físico, químico o mecánico que compromete la estética, la funcionalidad o la seguridad de un elemento estructural. Estas afecciones rara vez surgen de manera aislada; comúnmente son la manifestación visible de defectos acumulados en distintas fases de la obra.

Los factores desencadenantes se dividen en cuatro etapas críticas:

  • Deficiencias en el diseño original: Errores de cálculo estructural, subestimación de cargas dinámicas, diseño deficiente de juntas de dilatación o especificación errónea de los recubrimientos protectores de armadura.
  • Materiales y dosificación inadecuada: Empleo de agregados contaminados con sales o materia orgánica, exceso de agua de mezclado (relación agua-cemento desproporcionada) o cementos incompatibles con el entorno químico del sitio.
  • Malas prácticas constructivas: Transporte inadecuado que promueve la segregación, vibrado deficiente que genera vacíos internos, colocación incorrecta del acero de refuerzo o un proceso de curado deficiente.
  • Condiciones de exposición ambiental y uso: Ataque por sales marinas, filtraciones de aguas freáticas, ciclos térmicos extremos de congelamiento y deshielo, o cambios imprevistos en el uso de la edificación que incrementan las sobrecargas.

2. Principales patologías del concreto y sus causas técnicas

Para ejecutar una intervención efectiva, el primer paso consiste en categorizar el tipo de lesión presente en la estructura según su origen y comportamiento.

Fisuración y agrietamiento del concreto

Las fisuras representan el síntoma más habitual y visible en las obras civiles. Su ancho, profundidad y orientación permiten rastrear la causa subyacente:

  • Retracción plástica: Ocurre durante las primeras horas tras el vaciado, cuando la tasa de evaporación del agua superficial supera la velocidad de sangrado del concreto fresco. Genera fisuras poco profundas en patrones aleatorios.
  • Retracción por secado: Sucede a mediano plazo por la pérdida paulatina de humedad en la matriz endurecida cuando no se ejecutan juntas de contracción a distancias adecuadas.
  • Sobrecargas mecánicas y flexión: Fisuras perpendiculares al eje longitudinal en vigas o losas que indican esfuerzos de tracción excesivos no previstos en el cálculo.
  • Asentamientos diferenciales: Grietas diagonales pronunciadas en muros y columnas provocadas por movimientos imprevistos en el suelo de cimentación.

Corrosión del acero de refuerzo

La corrosión de las armaduras internas es la patología más destructiva para el concreto armado. El concreto sano genera naturalmente un ambiente altamente alcalino (pH entre 12.5 y 13.5) que crea una capa microscópica pasivante sobre el acero, protegiéndolo de la oxidación. Esta protección se anula por dos vías:

  • Carbonatación del concreto: El dióxido de carbono (CO2) presente en la atmósfera reacciona con el hidróxido de calcio de la pasta de cemento. Este fenómeno reduce el pH por debajo de 9, destruyendo la capa pasivante y dejando el acero vulnerable a la humedad y al oxígeno.
  • Ataque por iones de cloruro: En zonas costeras o estructuras expuestas a sales descongelantes, los iones de cloro penetran los poros del concreto hasta alcanzar la armadura, desencadenando corrosión por picadura (pitting), la cual reduce drásticamente la sección neta del acero sin deformación previa.

A medida que el acero se corroe, los óxidos resultantes pueden expandirse hasta seis veces su volumen original. Esta presión interna supera la resistencia a la tracción del concreto, provocando fisuraciones longitudinales, delaminaciones y el eventual desprendimiento del recubrimiento.

Eflorescencias y lixiviación

Se manifiestan como manchas blanquecinas en la superficie del elemento. Ocurren cuando el agua percola a través de la red de poros del concreto, disuelve los compuestos solubles de calcio y los transporta hacia la superficie. Al evaporarse el agua, estos compuestos reaccionan con el aire formando carbonato de calcio. Aunque inicialmente es un daño estético, evidencia un paso continuo de agua que puede degradar la matriz interna.

Reacción Álcali-Sílice (ASR)

Conocida técnicamente como el “cáncer del concreto”, es una degradación química interna que ocurre entre los álcalis del cemento y ciertas formas de sílice reactiva presentes en los agregados pétreos. La reacción genera un gel hidrofílico expansivo que absorbe humedad del entorno, fracturando la estructura interna en un patrón de fisuración conocido como piel de cocodrilo o mapa de grietas.

Nidos de abeja o cangrejeras (honeycombing)

Vacíos considerables donde la pasta de cemento no logró envolver a los agregados gruesos. Se originan por una alta congestión de barras de acero de refuerzo, agregado grueso con tamaño máximo desproporcionado o vibrado insuficiente durante el colado. Exponen directamente el acero a los agentes ambientales y debilitan la resistencia a la compresión local.

3. Protocolo de diagnóstico e inspección estructural

Aplicar una reparación sin diagnosticar la causa raíz equivale a tratar únicamente los síntomas de una enfermedad. La ingeniería de diagnóstico requiere una metodología rigurosa apoyada en ensayos destructivos y no destructivos.

Inspección visual y mapeo de daños

El levantamiento visual detallado permite registrar el ancho de fisuras mediante fisurómetros ópticos o comparadores de grietas, documentar la presencia de óxido, delaminaciones y clasificar la severidad de las lesiones en planos de elevación y planta.

Ensayos no destructivos (END)

Permiten evaluar la condición del concreto sin alterar su integridad física ni comprometer la capacidad de carga del elemento:

  • Esclerometría (Martillo Schmidt – ASTM C805): Mide la dureza superficial del concreto mediante el rebote de una masa calibrada, permitiendo estimar de forma comparativa la uniformidad de la resistencia a la compresión en distintos puntos.
  • Velocidad de pulso ultrasónico (UPV – ASTM C597): Determina la velocidad a la que viaja una onda acústica a través del concreto. Las velocidades bajas alertan sobre la presencia de fisuras internas, discontinuidades o vacíos ocultos.
  • Pachometría o ferroscaneo: Localiza con precisión electromagnética la profundidad de las barras de acero, su diámetro real y el espesor del recubrimiento remanente.
  • Potencial de corrosión (ASTM C876): Emplea un electrodo de media celda de sulfato de cobre para medir el voltaje eléctrico en la superficie y determinar la probabilidad activa de corrosión electroquímica en las varillas de refuerzo.

Ensayos químicos y semi-destructivos

  • Prueba de fenolftaleína: Se pulveriza una solución indicadora sobre una fractura fresca del concreto; las zonas que viran a color fucsia mantienen su alcalinidad, mientras que las áreas incoloras han sufrido carbonatación.
  • Extracción de núcleos o testigos cilíndricos (ASTM C42): Consiste en taladrar y extraer cilindros de concreto para someterlos a ensayos de rotura por compresión en laboratorio y cuantificar el contenido real de cloruros y sulfatos.

4. Clasificación técnica de patologías y métodos de detección

Patología ObservadaSíntoma PrincipalCausa ProbableMétodo de Diagnóstico
Fisuración por retracciónGrietas lineales delgadas y superficialesSecado prematuro, falta de curadoFisurómetro, inspección visual
Fisuración estructuralGrietas diagonales o en centro de vanosFlexión excesiva, cortante, sobrecargasMapeo estructural, galgas extensométricas
Corrosión por carbonataciónManchas de óxido, delaminación del recubrimientoPérdida de alcalinidad por CO2Solución de fenolftaleína
Corrosión por clorurosDesprendimiento súbito sin abombamiento previoExposición a sales o ambiente costeroAnálisis químico de polvo de concreto
Reacción Álcali-Sílice (ASR)Agrietamiento en mapa, exudación de gel vítreoAgregados reactivos con humedadPetrografía, microscopía óptica
Cangrejeras (Cavitaciones)Acumulación de grava suelta sin morteroFalla de vibrado, encofrado congestionadoUltrasonido (UPV), inspección visual

5. Alternativas técnicas para la reparación y rehabilitación

Una vez identificada la causa del problema y neutralizada su fuente (como detener fugas de agua o aliviar cargas excesivas), se procede a la restitución del elemento utilizando materiales especializados.

Inyección de fisuras

  • Inyección con resinas epóxicas: Indicada para fisuras estructurales inactivas (estables) mayores a 0.2 mm. La resina de baja viscosidad se inyecta a presión a través de puertos fijados a la superficie, restaurando la continuidad monolítica y la transferencia de esfuerzos mecánicos.
  • Inyección con poliuretanos hidrofílicos: Diseñada para fisuras activas con presencia de agua a presión. Al entrar en contacto con la humedad, el poliuretano reacciona expandiéndose en una espuma flexible que sella instantáneamente las vías de infiltración.

Reconstrucción de parches y recuperación de sección

En zonas con delaminación por corrosión, se sigue un procedimiento sistemático de restauración:

  1. Demolición mecánica: Se remueve el concreto contaminado o degradado picando hasta alcanzar concreto sano, despejando al menos 20 mm por detrás de la armadura corroída.
  2. Saneamiento del acero: Se limpia el óxido de las varillas mediante chorro de arena (sandblasting) o cepillos de cerdas metálicas hasta grado metal blanco (SSPC-SP 10).
  3. Pasivación y puente de adherencia: Se aplica una pintura rica en zinc o resina epóxica modificada con cemento sobre las barras limpias para frenar futuras oxidaciones.
  4. Morteros de reparación estructural: Se coloca un mortero tixotrópico de alta adherencia y baja retracción, enriquecido con fibras sintéticas e inhibidores de corrosión migratorios.

Refuerzo estructural con polímeros de fibra de carbono (CFRP)

Cuando una estructura ha sufrido pérdida de sección de acero o requiere un incremento de carga viva por cambio de uso, el refuerzo con materiales compuestos de fibra de carbono (CFRP) es una alternativa de alta eficiencia.

  • Poseen una resistencia a la tracción hasta diez veces superior a la del acero tradicional con un peso prácticamente despreciable.
  • Se adhieren externamente a la superficie del concreto mediante matrices epóxicas de alto desempeño en forma de tejidos flexibles o platinas rígidas, aumentando la capacidad a flexión, cortante o confinamiento en columnas sin alterar las dimensiones arquitectónicas del inmueble.

Protección superficial preventiva

La mejor estrategia de mantenimiento radica en evitar el ingreso de contaminantes futuros mediante barreras químicas:

  • Impregnaciones hidrófugas a base de silanos y siloxanos: Penetran en los poros capilares sin formar película superficial, repeliendo el agua líquida pero permitiendo la salida del vapor de humedad interior.
  • Pinturas elastoméricas anticarbonatación: Recubrimientos poliméricos que crean una barrera impermeable al paso del dióxido de carbono (CO2), conservando intacta la reserva alcalina del concreto y protegiendo el acero a largo plazo.

Estructuras metálicas para bodegas y edificaciones industriales

Criterios de diseño y montaje

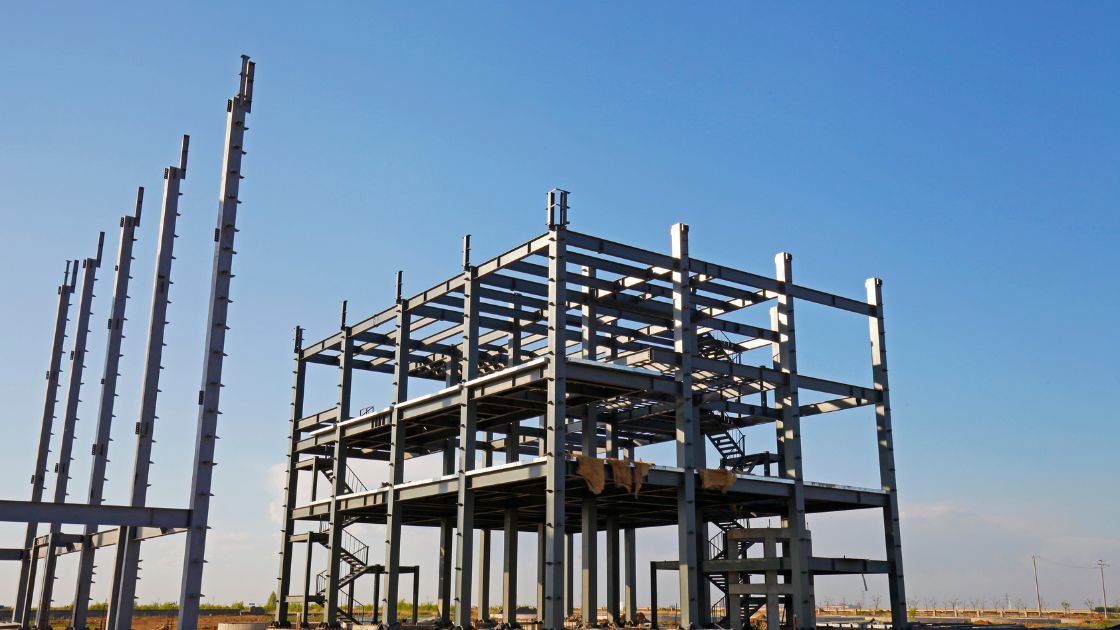
Las estructuras metálicas para bodegas y edificaciones industriales son el pilar fundamental del desarrollo logístico, comercial y fabril en el mundo contemporáneo. Su alta relación resistencia-peso, combinada con la rapidez de ejecución y la capacidad para cubrir grandes luces libres, posiciona al acero estructural como la opción predilecta de proyectistas y desarrolladores.

El diseño y montaje de estas naves requiere una estricta integración técnica entre la ingeniería de cálculo, los procesos de fabricación en taller y las maniobras de izaje en campo. Una ejecución deficiente en cualquiera de estas fases puede generar sobrecostos considerables, fallas en la estabilidad global o retrasos críticos en la puesta en marcha de las operaciones.

1. Ventajas competitivas del acero en naves industriales

El acero estructural destaca frente a los métodos constructivos tradicionales por su notable eficiencia en el aprovechamiento de recursos y tiempos.

  • Grandes luces libres de apoyos: Permite salvar claros superiores a 30, 40 o incluso 60 metros sin necesidad de columnas intermedias. Esto maximiza el área útil para maniobras de montacargas, racks de almacenamiento y líneas de ensamble.
  • Velocidad de prefabricación: Los elementos se cortan, perforan, sueldan y pintan en planta bajo estrictos estándares de control de calidad, de manera simultánea a las obras de cimentación en el terreno.
  • Flexibilidad y adaptabilidad: Facilita ampliaciones modulares futuras, reconfiguraciones espaciales o reforzamientos locales ante cambios en los procesos productivos.
  • Sostenibilidad: El acero es un material 100% reciclable con un impacto ambiental significativamente menor en la fase de demolición o reconversión del inmueble.

2. Tipologías estructurales más comunes en naves y bodegas

La configuración del esqueleto portante se define según el uso previsto, la altura requerida y las dimensiones en planta de la nave.

Pórticos rígidos de sección variable (PEB – Pre-Engineered Buildings)

Los marcos rígidos de sección variable representan una de las soluciones más eficientes en la construcción industrial moderna. Mediante placas soldadas por arco sumergido, se optimiza el peralte del perfil de acuerdo con la envolvente de momentos flectores: mayor sección en los nudos columna-viga y menor sección en el centro del claro y en la base.

Esta tipología reduce sustancialmente el peso total de acero por metro cuadrado, disminuyendo las cargas que se transfieren a las zapatas y pedestales de concreto.

Cerchas y armaduras reticuladas (Trusses)

Las armaduras espaciales compuestas por perfiles tubulares estructurales (HSS) o ángulos dobles son ideales cuando se necesitan luces excepcionalmente amplias con cubiertas ligeras.

Aunque demandan mayor mano de obra en el armado y soldadura de nudos, ofrecen una gran rigidez a flexión y permiten alojar tuberías contra incendios, ductos de climatización y bandejas de cables en el espacio interior de la cercha.

Viguetas de alma abierta (Steel Joists)

Empleadas comúnmente como elementos secundarios de cubierta para soportar la lámina metálica o panel sándwich. Su diseño aligerado permite un espaciamiento eficiente entre pórticos principales (generalmente entre 6 y 12 metros), agilizando el techado de áreas masivas.

3. Criterios fundamentales para el diseño estructural

El cálculo de una bodega de acero debe cumplir con normativas internacionales consolidadas, como las especificaciones del AISC (American Institute of Steel Construction), complementadas con los códigos de cargas de viento y sismo vigentes.

Demanda Estructural ≤ Capacidad Resistente Nominal × Factor de Reducción (LRFD)

Determinación y combinación de cargas actuantes

El ingeniero estructural debe evaluar rigurosamente todas las solicitaciones durante la vida útil del activo:

  • Cargas muertas (Dead Loads): Peso propio de perfiles, correas de cubierta (perlines C o Z), paneles de cerramiento, láminas traslúcidas e instalaciones mecánicas fijas.
  • Cargas vivas (Live Loads): Cargas temporales por personal de mantenimiento sobre la cubierta y acopio de materiales de reparación.
  • Cargas de viento: Constituyen frecuentemente la carga lateral y de succión más crítica en edificaciones de gran volumen y cerramientos ligeros. Las presiones y succiones se calculan detalladamente según la exposición del terreno y la geometría del techo.
  • Cargas sísmicas: La masa reducida de las estructuras metálicas disminuye las fuerzas de inercia sísmicas, pero exige pórticos con suficiente ductilidad y capacidad de disipación de energía.
  • Cargas dinámicas por puentes grúa: Requieren el cálculo específico de vigas carril considerando el impacto vertical, empujes laterales por cabeceo del carro y fuerzas longitudinales de frenado.

Estados límite de servicio: control de deflexiones y vibraciones

Más allá de evitar la falla por rotura o pandeo, el diseño debe garantizar la funcionalidad diaria. Deflexiones excesivas en la cubierta pueden causar empozamientos de agua pluvial y filtraciones, mientras que los desplazamientos laterales relativos (drift) deben limitarse para no fracturar muros perimetrales de mampostería ni paneles de fachada.

Sistemas de arriostramiento lateral

Para conferir estabilidad tridimensional a la nave se instalan sistemas de contraventeo:

  • Arriostramientos de cubierta: Trabajan a tensión y compresión, transformando el plano del techo en un diafragma rígido que transfiere el empuje del viento a los marcos perimetrales.
  • Arriostramientos verticales de pared: Comúnmente configurados en cruz de San Andrés (varillas lisas pretensadas o perfiles angulares) o en V invertida (marcos concéntricos) para transmitir las fuerzas horizontales directamente hacia la cimentación.

4. Diseño y detalle de conexiones estructurales

Las conexiones constituyen los puntos neurálgicos de cualquier edificación de acero. De su correcto dimensionamiento depende la transmisión segura de esfuerzos axiales, cortantes y momentos flectores.

Conexiones empernadas de alta resistencia

Constituyen el método estándar para el ensamblaje en obra debido a su rapidez y facilidad de inspección.

  • Emplean tornillería estructural grado ASTM F3125 (A325 o A490).
  • Se clasifican en conexiones tipo aplastamiento (donde el vástago del perno trabaja a corte directo) y conexiones de deslizamiento crítico (donde la fricción entre las placas generada por un pretensado calibrado absorbe el esfuerzo).

Conexiones soldadas en taller

La soldadura eléctrica por arco (MIG/MAG o arco sumergido) se reserva principalmente para la fabricación en planta. Garantiza uniones herméticas y continuas bajo condiciones controladas de temperatura, precalentamiento y ensayos no destructivos (ultrasonido y líquidos penetrantes).

Placas base y pernos de anclaje

La placa base reparte las elevadas cargas concentradas de la columna sobre una superficie mayor del pedestal de concreto. Los pernos de anclaje empotrados en el hormigón resisten el levantamiento por succión de viento y el corte en la base, mientras que una capa de mortero autonivelante de alta resistencia (grout) no retráctil sella el espacio bajo la placa para una distribución uniforme de tensiones.

5. Tabla comparativa: sistemas estructurales industriales

Sistema EstructuralRango de Claro TípicoPeso Relativo (kg/m2)Tiempo de FabricaciónAplicación Recomendada
Marcos de sección variable20 a 50 metrosBajo – ModeradoCorto (automatizado)Bodegas logísticas y centros de distribución
Armaduras reticuladas30 a 70+ metrosModeradoMedio (mayor soldadura)Hangares, plantas de ensamblaje pesado
Marcos rígidos estándar15 a 30 metrosModerado – AltoCortoTalleres industriales, naves con puentes grúa
Sistemas modulares ligeros10 a 20 metrosMuy bajoMuy cortoAlmacenes comerciales, cobertizos auxiliares

6. Protección anticorrosiva y resistencia pasiva al fuego

El acero estructural debe protegerse adecuadamente frente a la agresividad ambiental y los incrementos extremos de temperatura.

  • Sistemas de pintura y galvanizado: De acuerdo con la norma ISO 12944, los ambientes industriales exigen esquemas de protección compuestos por un primario rico en zinc, una capa intermedia epóxica de alta película y un acabado de poliuretano alifático resistente a rayos UV. En zonas de alta salinidad o humedad permanente, el galvanizado por inmersión en caliente brinda una barrera de sacrificio superior.
  • Protección pasiva contra incendios: A partir de los 500 °C, el acero pierde aproximadamente el 50% de su límite de fluencia. Para conservar la estabilidad estructural durante la evacuación, los perfiles se recubren con pinturas intumescentes (que se expanden ante el calor formando una espuma aislante carbonosa) o morteros proyectados base lana de roca o vermiculita.

7. Criterios clave para el montaje y erección en obra

El montaje es la fase de mayor riesgo operacional en la construcción de bodegas metálicas. Un plan de montaje minucioso reduce accidentes laborales y evita deformaciones plásticas no contempladas en las piezas.

  • Recepción, descarga y zonificación: Las piezas deben clasificarse y acopiarse en terreno según el orden secuencial de izaje, evitando dobles maniobras y protegiendo las capas de pintura contra la fricción directa con el suelo.
  • Topografía y nivelación de anclajes: Antes del inicio del montaje, se verifica la alineación milimétrica de los pernos de anclaje y cotas de nivel de los pedestales. Cualquier desvío geométrico debe corregirse antes de posicionar las columnas.
  • Plan de izaje (Rigging Plan): Selección del tonelaje de las grúas telescópicas o de celosía según el radio de trabajo, la altura del gancho y el peso de los componentes. Las eslingas y grilletes deben contar con certificación vigente.
  • Estabilidad inicial y arriostramiento provisional: La primera crujía montada (dos columnas y su viga o cercha de unión) debe asegurarse inmediatamente con sus contravientos definitivos o con vientos provisionales de cable de acero antes de liberar el gancho de la grúa. Esta crujía servirá como ancla rígida para avanzar con el resto de la nave.
  • Control de apriete en uniones empernadas: El ajuste de los tornillos estructurales debe realizarse mediante métodos estandarizados como la llave dinamométrica calibrada, el método del giro de tuerca o el uso de golillas con indicador directo de tensión (DTI).

Pisos industriales en concreto

Diseño, resistencia, juntas y principales patologías

Los pisos industriales en concreto constituyen el elemento estructural más exigido y transitado dentro de centros de distribución, almacenes logísticos, plantas de manufactura y complejos de producción. Lejos de ser un simple pavimento superficial, una losa industrial apoyada sobre terreno es un sistema de ingeniería diseñado para trabajar de manera continua bajo demandas mecánicas extremas.

Un fallo en el piso industrial interrumpe el flujo operativo, genera costosos tiempos de inactividad, desgasta prematuramente las ruedas de los montacargas y pone en riesgo la seguridad de los trabajadores. Por ello, lograr un pavimento de alto rendimiento requiere un balance exacto entre diseño geotécnico, especificación de materiales, modulación de juntas y ejecución en obra.

1. Fundamentos y criterios para el diseño de pisos industriales

El diseño estructural de losas apoyadas sobre terreno (slab-on-grade) se rige primordialmente por directrices internacionales como el informe ACI 360R (Guide to the Design of Slabs-on-Ground). A diferencia de una losa aérea que descansa sobre vigas y columnas, la capacidad portante de un piso industrial depende de la interacción directa entre la rigidez del concreto y la calidad de la base de soporte.

Evaluación del terreno y subbase

La vida útil del piso comienza en el suelo. Antes de vaciar el primer metro cúbico de mezcla, es imprescindible garantizar una base uniforme y libre de asentamientos diferenciales:

  • Módulo de reacción de la subrasante (k): Determinado mediante ensayos de placa de carga (ASTM D1195/D1196), este parámetro cuantifica la rigidez y capacidad de soporte del terreno.
  • Capa de subbase granular: Un estrato bien graduado y compactado (generalmente grava o material triturado de 10 a 15 cm) proporciona un drenaje adecuado, previene la ascensión capilar de humedad y distribuye uniformemente los esfuerzos hacia el suelo natural.
  • Barrera de vapor: Membrana de polietileno de alto desempeño colocada bajo la losa para evitar el paso del vapor freático, elemento crucial cuando se aplican revestimientos epóxicos o poliuretanos posteriores.

Clasificación y análisis de cargas actuantes

El dimensionamiento del espesor de la losa responde a tres escenarios principales de solicitación mecánica:

  • Cargas puntuales concentradas: Transmitidas por las placas base de los racks o estanterías de almacenamiento vertical de gran altura, donde un solo puntal puede descargar varias toneladas en áreas reducidas.
  • Cargas dinámicas vehiculares: Ocasionadas por el tráfico constante de montacargas, transpaletas y apiladores eléctricos. El impacto se agrava cuando los equipos utilizan ruedas rígidas de poliuretano o acero, las cuales transmiten el 100% de la energía de choque al pavimento.
  • Cargas uniformemente distribuidas: Mercancías acopiadas directamente sobre el piso que generan presiones constantes en áreas extensas de la nave.

2. Resistencia mecánica y durabilidad del concreto

En los pavimentos industriales, la resistencia a la flexotracción es un indicador de diseño mucho más relevante que la resistencia a la compresión simple.

Resistencia a la flexión (Módulo de rotura)

Bajo la acción de una carga puntual pesada, la cara inferior de la losa entra en tensión por flexión. Por este motivo, el parámetro crítico de cálculo es el módulo de rotura (MR o fr), evaluado mediante vigas sometidas a flexión a los 28 días (ASTM C78). Para un piso de tráfico pesado, se especifican valores de módulo de rotura de 4.5 a 5.5 MPa (equivalentes a resistencias a la compresión f’c de 28 a 35 MPa o superiores).

Resistencia a la abrasión y dureza superficial

El tránsito continuo de llantas y la fricción de pallets producen desgaste abrasivo acelerado. Para prolongar la integridad del acabado se utilizan:

  • Endurecedores superficiales secos (dry-shake): Mezclas de cemento y agregados de cuarzo, corindón o minerales metálicos espolvoreados durante el proceso de helicóptero o fratachado mecánico. Multiplican la resistencia al rayado y al desgaste hasta tres veces respecto al concreto convencional.
  • Densificadores químicos a base de silicatos: Soluciones de silicato de litio o sodio que reaccionan con el hidróxido de calcio libre de la pasta, sellando la porosidad microscópica y confiriendo un acabado a prueba de polvo.

Tecnologías de refuerzo: armadura vs. macrofibras

El refuerzo en un piso industrial no se diseña primordialmente para soportar las cargas de gravedad, sino para mantener unidas las fisuras inducidas por la retracción de secado:

  • Mallas electrosoldadas y varillas de acero: Solución tradicional colocada en el tercio superior de la losa mediante separadores plásticos. Requiere estricta supervisión para que no termine asentada en el fondo del vaciado.
  • Macrofibras sintéticas estructurales y fibras de acero: Distribuidas de manera tridimensional y homogénea en toda la masa del concreto. Aumentan la tenacidad, incrementan la capacidad residual post-agrietamiento y aceleran sustancialmente los tiempos de ejecución en obra.

3. Modulación y tipología de juntas en pisos industriales

El concreto sufre una contracción intrínseca por pérdida de agua durante el fraguado y secado (retracción hidráulica), además de expandirse y contraerse ante cambios térmicos. Si la losa no cuenta con juntas planificadas, el material se agrietará de manera descontrolada.

Longitud de panel recomendada = 24 a 30 veces el espesor de la losa

(Ejemplo: Losa de 15 cm -> Espaciamiento de juntas: 3.60 m a 4.50 m)

Juntas de contracción o corte (saw-cut joints)

Son hendiduras inducidas mecánicamente con disco diamantado en la superficie del concreto. Su propósito es debilitar la sección para obligar a que la fisura de retracción ocurra exactamente a lo largo de esa línea recta:

  • Profundidad de corte: Debe ser equivalente a un cuarto (1/4) o un tercio (1/3) del espesor total de la losa.
  • Momento de corte: Debe realizarse tan pronto como el concreto soporte el peso del operador y la sierra sin desgranar los bordes (habitualmente entre 6 y 18 horas tras el vaciado).

Juntas de construcción y de aislamiento

  • Juntas de construcción: Delimitan el final de una jornada de vaciado o separan franjas vaciadas en momentos distintos.
  • Juntas de aislamiento (o dilatación): Separan la losa de elementos fijos e independientes como columnas perimetrales, bases de maquinaria pesada, muros y cimentaciones, permitiendo movimientos diferenciales sin transmitir tensiones.

Transferencia de carga entre paneles

Para evitar el desnivel entre paños contiguos al paso de montacargas, se instalan pasadores de acero liso (dowel bars) o placas trapezoidales/diamantadas lubricadas. Estos dispositivos transmiten los esfuerzos de corte de un panel al adyacente sin impedir el libre movimiento horizontal de apertura y cierre de la junta.

4. Comparativa técnica según la intensidad operativa

Nivel de TráficoEspesor típico de losaMódulo de Rotura (MR)Sistema de Refuerzo habitualAcabado superficial
Ligero / Comercial100 – 120 mm3.8 – 4.2 MPaMalla electrosoldada estándarLlana metálica y sellador acrílico
Moderado / Almacén130 – 160 mm4.2 – 4.8 MPaMalla de refuerzo o microfibraEndurecedor mineral de cuarzo
Pesado / Logística170 – 220 mm4.8 – 5.2 MPaMacrofibra sintética estructuralEndurecedor corindón + silicato de litio
Ultra pesado / Puertos250mm5.5MPaFibras de acero + dobles pasadoresEndurecedores metálicos especiales

5. Principales patologías en pisos industriales: causas y prevención

Incluso pequeños desvíos durante el mezclado, vaciado, acabado o curado pueden desencadenar fallos patológicos prematuros en la superficie o en el cuerpo de la losa.

Alabeo de losas (curling)

Es la curvatura hacia arriba o hacia abajo que sufren las esquinas y bordes de los paneles de concreto.

  • Causa: Se produce por un gradiente de contracción diferencial. La cara superior del piso pierde agua con mayor rapidez que la cara inferior (que permanece húmeda contra el suelo), encogiéndose más rápido y levantando los extremos del panel.
  • Prevención: Mantener relaciones agua/cemento bajas (a/c0.45), evitar la evaporación acelerada mediante curado prolongado y utilizar pasadores de carga correctamente alineados.

Desportillamiento de bordes en juntas (joint spalling)

Consiste en la rotura, astillamiento y desprendimiento del concreto en los bordes inmediatos a las líneas de corte.

  • Causa: Tráfico de montacargas con ruedas duras pasando sobre juntas que no fueron rellenadas a tiempo, o cortes realizados tardíamente que generaron microfisuras invisibles en los labios de la junta.
  • Prevención: Rellenar las juntas de contracción con resinas semirrígidas de poliurea o epóxicas con dureza Shore A entre 80 y 90, capaces de soportar el borde de la llanta sin fracturar el concreto.

Desprendimiento de polvo (dusting)

Aparición constante de un polvo fino y calcáreo en la superficie del pavimento que se desprende con la simple fricción del calzado o las ruedas.

  • Causa: Exceso de agua en la mezcla, incorporación de agua de exudación durante el helicóptero o falta de curado adecuado que deja una pasta superficial débil y porosa.
  • Prevención: Respetar los tiempos de evaporación antes del acabado mecánico y aplicar selladores endurecedores a base de silicatos reactivos.

Delaminación y ampollamiento (blistering)

Separación y levantamiento de una fina lámina de concreto (entre 3 y 6 mm) respecto al cuerpo principal de la losa.

  • Causa: Sellar la superficie con llanas metálicas de manera anticipada mientras el concreto aún continúa exudando agua o liberando aire atrapado.
  • Prevención: Esperar a que cese por completo el fenómeno de sangrado o exudación antes de iniciar el quemado o pulido definitivo de la superficie.

6. Planicidad, nivelación y tecnología de colocación

En almacenes de pasillo estrecho con estanterías de más de 12 metros de altura (Very Narrow Aisle – VNA), un desnivel milimétrico en la base hace que el mástil del montacargas se incline peligrosamente en la cúspide.

  • Números F (ASTM E1155): Sistema numérico estándar para evaluar la planicidad superficial (FF) y la nivelación horizontal (FL). A mayor número F, más suave y horizontal es la trayectoria para los equipos de elevación.
  • Enrasado láser (Laser Screed): Maquinaria automatizada guiada por láser de alta precisión que nivela y vibra el concreto fresco en paños continuos, eliminando errores humanos y garantizando índices FF/FL superiores a 50 de forma consistente.
  • Sistemas sin juntas (Jointless floors): Empleo de altos dosajes de fibras de acero y aditivos reductores de retracción (SRA) que permiten vaciar paños continuos de más de 1.000m2 sin una sola junta de contracción intermedia, minimizando casi en su totalidad el mantenimiento futuro del pavimento.

Concreto estructural

Propiedades, tipos y criterios para su correcta especificación

El concreto estructural es el material fundamental sobre el que descansa la infraestructura moderna. Desde puentes y rascacielos hasta cimentaciones profundas y naves industriales, su capacidad para trabajar en conjunto con el acero de refuerzo permite materializar obras de gran envergadura con altos estándares de seguridad y vida útil.

Para ingenieros civiles, calculistas y constructores, la elección de este material va más allá de solicitar una resistencia nominal a la compresión en planta. Diseñar y formular un concreto adecuado exige comprender su comportamiento físico-químico, sus transformaciones desde el estado fresco hasta el endurecido, y las condiciones ambientales a las que estará expuesto durante décadas de servicio.

¿Qué define al concreto estructural?

El concreto estructural se define como aquel elemento compuesto por cemento hidráulico, agua, agregados finos, agregados gruesos y, en la mayoría de los casos, aditivos químicos y adiciones minerales, dosificado para soportar cargas mecánicas permanentes y variables.

A diferencia del concreto simple o de rellenos no estructurales, las normativas internacionales como el código ACI 318 (American Concrete Institute) establecen que el concreto con fines estructurales debe poseer una resistencia especificada a la compresión (f’c) mínima de 17 MPa (2500 psi) para aplicaciones generales, elevándose habitualmente a un umbral no menor de 21 MPa (3000 psi) en zonas de amenaza sísmica o para elementos sometidos a flexión y compresión combinada.

Propiedades fundamentales del concreto estructural

El desempeño de una estructura de concreto depende del control riguroso de dos etapas operativas bien diferenciadas: el estado fresco y el estado endurecido.

1. Propiedades en estado fresco

El estado fresco comprende el lapso que transcurre desde el mezclado inicial de los componentes hasta el inicio del fraguado. Durante este periodo, el material debe ser transportado, colocado, compactado y terminado sin perder homogeneidad.

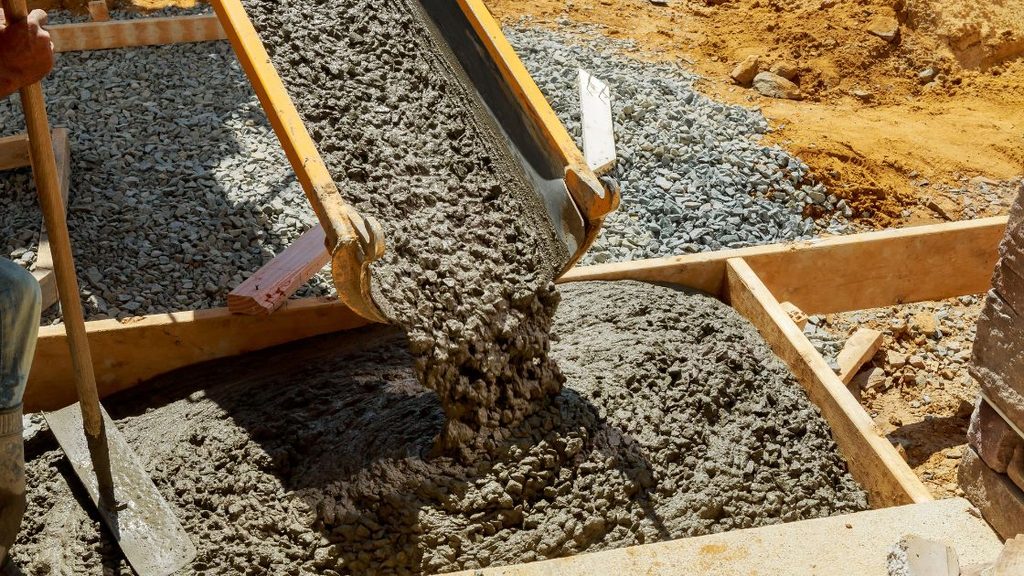
  • Trabajabilidad y consistencia: Representa la facilidad con la que el concreto fluye y llena la formaleta o encofrado envolviendo las barras de acero. Se evalúa principalmente mediante el ensayo de asentamiento con el cono de Abrams (slump test).
  • Tiempo de fraguado: Intervalo en el que la pasta de cemento pasa de un estado plástico a uno rígido debido a las reacciones de hidratación. El control del fraguado inicial y final es decisivo para coordinar las ventanas de vaciado y evitar juntas frías.
  • Cohesión y resistencia a la segregación: Capacidad de la mezcla para mantenerse unida sin que los agregados gruesos se separen de la matriz de mortero durante el transporte o el vaciado por bombeo.
  • Exudación (bleeding): Fenómeno natural donde parte del agua de mezclado asciende hacia la superficie libre antes del fraguado. Una exudación excesiva debilita la capa superior de losas y reduce la adherencia entre el concreto y las varillas de acero.

2. Propiedades en estado endurecido

Una vez completadas las reacciones de hidratación, el concreto desarrolla sus propiedades mecánicas definitivas y su perfil de durabilidad.

  • Resistencia a la compresión (f’c): Es el parámetro de referencia en el cálculo estructural. Se mide estandarizadamente a los 28 días mediante ensayos de rotura de probetas cilíndricas bajo la norma ASTM C39.
  • Módulo de elasticidad (Ec): Rigidez del material que gobierna las deflexiones instantáneas de vigas y losas, así como los desplazamientos laterales de pórticos ante cargas de sismo y viento.
  • Resistencia a la tracción y flexión: El concreto es intrínsecamente débil a la tracción, alcanzando únicamente entre un 8% y un 12% de su resistencia a la compresión. Por esta razón, se complementa con armaduras de acero o fibras estructurales.
  • Deformaciones a largo plazo (Creep y retracción): La pérdida de humedad por secado genera retracción hidráulica, mientras que la acción constante de cargas de gravedad induce fluencia lenta (creep). Ambos factores incrementan las deflexiones con el paso de los años.
  • Permeabilidad y durabilidad: La compacidad de la microestructura del cemento determina la resistencia frente a agentes agresivos externos como iones de cloruro, sulfatos y dióxido de carbono.

Tipos de concreto estructural en la construcción contemporánea

El avance en la tecnología del concreto y el desarrollo de aditivos de última generación permiten clasificar el concreto estructural en diversas categorías especializadas:

Concreto convencional de peso normal

Es la formulación clásica empleada en zapatas, columnas, vigas y losas convencionales. Emplea agregados pétreos triturados estándar y presenta una densidad promedio de 2200 a 2400 kg/m³, con resistencias a compresión que oscilan entre 21 MPa y 35 MPa.

Concreto de alto desempeño (HPC) y alta resistencia (HSC)

Formulaciones avanzadas que superan los 50 MPa, alcanzando en proyectos de rascacielos resistencias superiores a los 100 MPa. Utilizan relaciones agua/cemento muy reducidas (a/c<0.35), aditivos hiperplastificantes y adiciones microscópicas como humo de sílice o ceniza volante. Destacan por su baja porosidad, resistencia a la abrasión y gran vida útil en ambientes hostiles.

Concreto autocompactante (CAC / SCC)

Mezcla de alta fluidez capaz de distribuirse y consolidarse dentro del encofrado bajo su propio peso, sin requerir vibrado mecánico. Es ideal para elementos con alta densidad de acero de refuerzo, muros esbeltos, acabados arquitectónicos vistos y geometrías complejas.

Concreto estructural ligero

Diseñado con agregados ligeros (arcillas expandidas, esquistos o pumita), reduce el peso volumétrico a rangos de 1400 a 1850 kg/m³ manteniendo resistencias estructurales superiores a 17 MPa. Su uso reduce significativamente la carga muerta sobre fundaciones y la masa sísmica de las edificaciones.

Concreto reforzado con fibras (CRF)

Incorpora fibras sintéticas estructurales de polipropileno o fibras de acero distribuidas tridimensionalmente. Mejora sustancialmente el control de fisuración por retracción plástica, la resistencia al impacto y la tenacidad post-agrietamiento en pavimentos industriales y revestimientos de túneles.

Criterios técnicos para una correcta especificación en planos y memorias

Especificar un concreto de forma errónea o incompleta es una de las causas más frecuentes de sobrecostos, patologías tempranas y litigios en obra. Los siguientes parámetros deben quedar plasmados en los documentos de ingeniería:

Especificación Integral = Resistencia Mecánica + Durabilidad por Exposición + Requisitos Constructivos

1. Resistencia de diseño (f’c) y edad de control

Debe definirse con precisión la resistencia requerida y el plazo en el que debe alcanzarse. Aunque el estándar son 28 días, en elementos presforzados o en sistemas de formaletería rápida se especifican resistencias intermedias tempranas (a 24 horas, 3 o 7 días) para autorizar desencofrados o tensionamientos de cables.

2. Clases de exposición y relación agua-cemento (a/c)

El factor que rige la durabilidad del concreto es la relación agua-cemento. Un exceso de agua deja canales capilares abiertos tras la evaporación, facilitando el ingreso de humedad y químicos agresivos. El diseñador debe clasificar el entorno según los lineamientos del ACI 318:

  • Exposición a cloruros (C): Ambientes marinos o sales descongelantes que demandan relación a/c0.40 y recubrimientos de acero ampliados.
  • Ataque por sulfatos (S): Suelos con presencia de yesos o aguas subterráneas ricas en sales minerales que requieren cementos resistentes a los sulfatos (tipo HS o SR).
  • Ciclos de congelamiento y deshielo (F): Requiere la incorporación deliberada de aire ocluido mediante aditivos inclusores de aire (entre 4.5% y 7%).
  • Carbonatación: Ocurre en ambientes urbanos e industriales; exige mezclas densas para proteger las armaduras de la corrosión.

3. Tamaño Máximo Nominal del agregado (TMN)

La granulometría del agregado grueso debe seleccionarse en función de las restricciones geométricas del encofrado para evitar atascos y hormigueros (cangrejeras). Como criterio normativo general, el TMN no debe exceder:

  • Un quinto (1/5) de la menor dimensión entre las caras del encofrado.
  • Un tercio (1/3) del espesor de las losas.
  • Tres cuartos (3/4) del espaciamiento libre mínimo entre barras de acero individuales o paquetes de varillas.

4. Selección estratégica de aditivos químicos

  • Plastificantes y superplastificantes: Reducen el agua de amasado entre un 12% y un 30% sin sacrificar la trabajabilidad, elevando notablemente las resistencias mecánicas.
  • Retardantes de fraguado: Indispensables en vaciados masivos o climas cálidos donde las altas temperaturas aceleran indebidamente la pérdida de consistencia.
  • Acelerantes: Útiles en obras de reparación rápida o vaciados en climas fríos para mitigar el retraso en el fraguado.

Parámetros de dosificación y especificación según el elemento constructivo

Elemento EstructuralResistencia recomendada (f′c)Relación a/c máximaRevenimiento típicoExposición habitual
Zapatas y losas de cimentación21 a 28 MPa (3000 – 4000 psi)0.50100 a 150 mm (4″ – 6″)Contacto continuo con suelo y humedad
Columnas y muros de carga28 a 42 MPa (4000 – 6000 psi)0.45150 a 200 mm (6″ – 8″)Interior / Exterior según envolvente
Vigas y losas aéreas24 a 35 MPa (3500 – 5000 psi)0.45100 a 150 mm (4″ – 6″)Entorno seco o protegido
Pisos y pavimentos industriales28 a 35 MPa (4000 – 5000 psi)0.4575 a 100 mm (3″ – 4″)Tráfico pesado, impacto y abrasión
Estructuras marítimas o muelles35 MPa (5000 psi)0.40Concreto fluido / CACCloruros severos y rocío marino

Control de calidad y verificación en obra

La mejor especificación técnica pierde validez si no se ejecuta un control riguroso durante el suministro y vaciado en el sitio de trabajo.

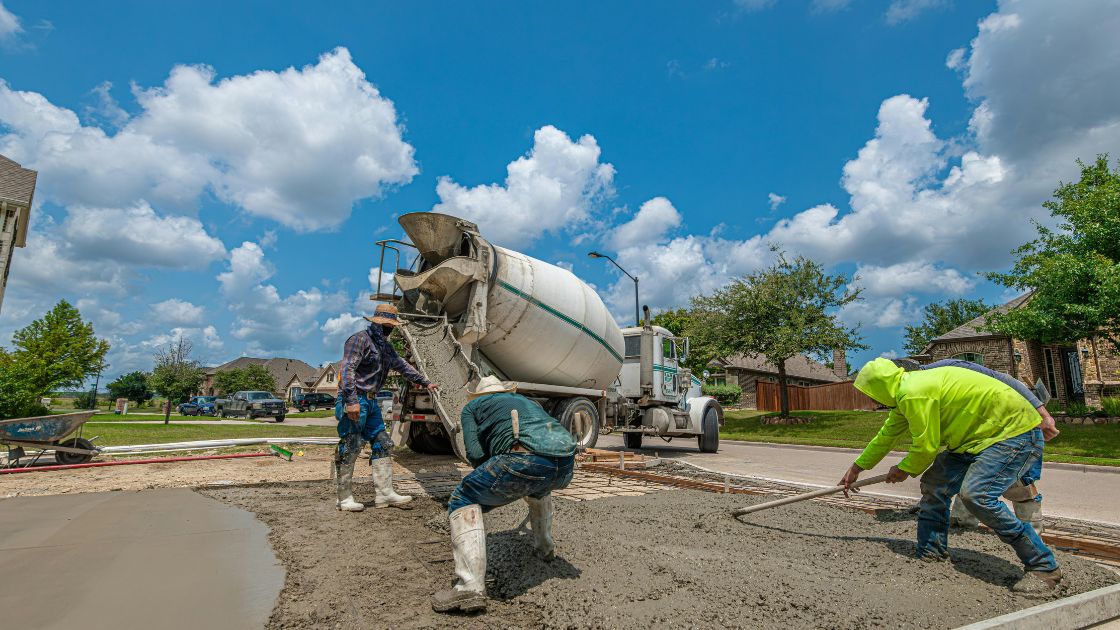
  • Recepción del concreto premezclado: Se debe verificar el tiquete de despacho (hora de salida de planta, adición de agua, relación a/c y tipo de mezcla). No se debe permitir la adición indiscriminada de agua en obra para aumentar la fluidez, ya que esto degrada la resistencia final.
  • Control de consistencia: Se ejecuta el ensayo de asentamiento para cada viaje o volumen determinado de concreto; valores fuera de tolerancia implican el rechazo del camión mezclador.
  • Muestreo normalizado: Confección de testigos cilíndricos estándar (generalmente probetas de 100200mm o 150300mm) siguiendo los métodos de consolidación y desmolde de las normas ASTM C31.
  • Proceso de curado: Es la etapa operativa más crítica. Mantener el concreto húmedo o aplicar membranas químicas de curado durante al menos los primeros 7 días garantiza la completa hidratación de los granos de cemento, previene la fisuración prematura y asegura el cumplimiento de las resistencias estructurales proyectadas.

Diseño y construcción de naves industriales

Aspectos técnicos y estructurales fundamentales

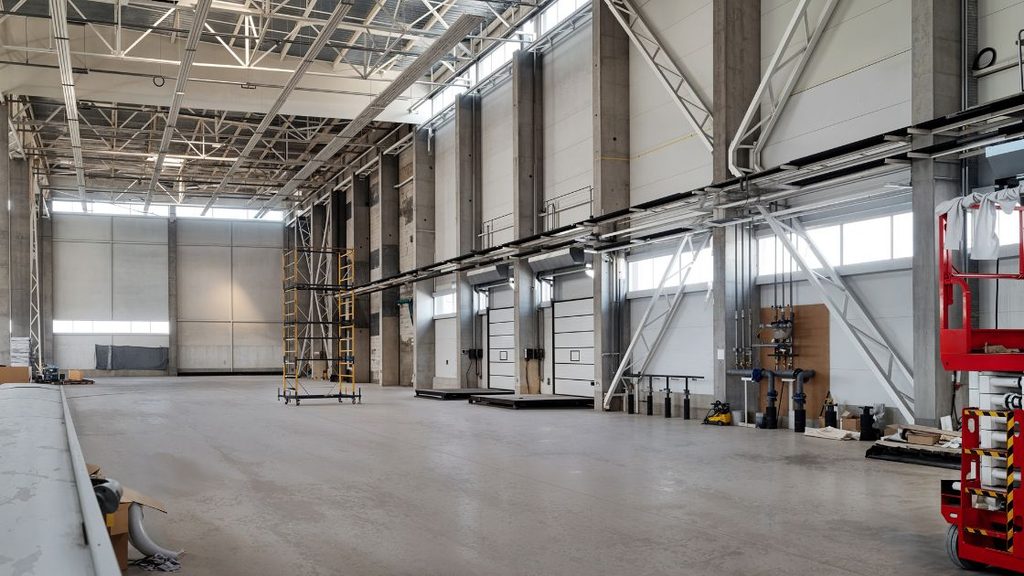
El diseño y construcción de naves industriales representa uno de los sectores más dinámicos dentro de la ingeniería civil y la arquitectura moderna. Una nave industrial no es un simple almacén techado, sino un centro operativo donde convergen procesos de manufactura, almacenamiento logístico, ensamblaje y distribución.

Para que una infraestructura industrial cumpla su función con máxima eficiencia, debe equilibrar factores como la seguridad estructural, el costo de ejecución, la rapidez de montaje y la flexibilidad espacial. A continuación, se detallan los principios técnicos y constructivos clave para ejecutar un proyecto industrial de alto nivel.

1. Planificación preliminar: estudio de suelo y emplazamiento

Todo proyecto exitoso de ingeniería estructural para naves industriales comienza bajo tierra. Ignorar las condiciones geológicas del terreno es el error más costoso que una empresa puede cometer.

  • Estudio geotécnico detallado: Determina la capacidad portante del terreno, la presencia de nivel freático y el perfil estratigráfico. Con estos datos se define si la cimentación será superficial o profunda.
  • Topografía y drenaje pluvial: La correcta nivelación del terreno evita encharcamientos e inundaciones. Un sistema perimetral de captación pluvial protege las bases de la estructura contra socavaciones.
  • Zonificación y accesibilidad: Es imprescindible evaluar la cercanía a vías principales de transporte, el radio de giro para tráileres de carga pesada y las restricciones municipales de altura y ocupación de suelo.

2. Tipologías estructurales en la edificación industrial

La elección del esqueleto estructural define la rapidez del montaje, el mantenimiento a largo plazo y la inversión de capital (CAPEX). Existen tres sistemas predominantes:

Estructuras metálicas de acero

El acero estructural es la opción predilecta a nivel global. Destaca por su alta relación resistencia-peso y su capacidad para salvar grandes luces sin columnas intermedias.

  • Emplea perfiles laminados en caliente (tipo IPE, HEB o W) o perfiles de sección variable soldados.
  • Permite la prefabricación total en taller y un ensamblaje rápido mediante uniones atornilladas o soldadas en campo.

Estructuras de hormigón prefabricado

Las columnas, trabes y paneles de hormigón premoldeado son habituales en naves que exigen alta resistencia al fuego y aislamiento acústico.

  • Ofrecen un mantenimiento casi nulo y excelente resistencia a impactos de maquinaria.
  • Requieren grúas de gran tonelaje para el izaje de los elementos durante el montaje.

Soluciones mixtas (acero y hormigón)

Combinan columnas de hormigón armado para soportar la carga pesada y resistir impactos vehiculares con cubiertas ligeras de cerchas metálicas para cubrir grandes extensiones.

3. Cimentaciones y diseño de pisos industriales

La base y el suelo de trabajo soportan cargas estáticas masivas (racks de almacenamiento) y cargas dinámicas continuas (montacargas y maquinaria en operación).

Tipos de cimentación

  • Zapatas aisladas: Recomendadas para suelos competentes donde las columnas transmiten cargas puntuales bien definidas.
  • Pilotes o micropilotes: Empleados cuando los estratos superficiales son blandos o expansivos y se requiere transferir el peso a capas rocosas profundas.

Losas de concreto y pavimentos de alta resistencia

El pavimento interior es el componente que mayor desgaste sufre a lo largo de la vida útil del inmueble.

  • Resistencia a la abrasión: Se utilizan aditivos endurecedores superficiales (como cuarzo o corindón) para soportar el tráfico de ruedas rígidas.
  • Refuerzo con fibras: El uso de macrofibras sintéticas o de acero reduce drásticamente la formación de fisuras por retracción plástica.
  • Tratamiento de juntas: Las juntas de dilatación y contracción deben sellarse con poliuretanos elastoméricos y protegerse con pasadores de acero para evitar el desportillamiento de los bordes.

4. Cargas de diseño y cálculo estructural

El cálculo de una nave industrial se rige por normativas internacionales (como las normas AISC, ACI o Eurocódigos) para garantizar la estabilidad frente a múltiples esfuerzos:

Carga Total = Cargas Muertas + Sobrecargas de Uso + Cargas Ambientales (Viento/Sismo/Nieve)

Tipo de CargaElementos que la componenFactor crítico de diseño
Cargas Muertas (D)Peso propio del acero, cubiertas, correas y cerramientosEstimación precisa de densidades de material
Sobrecargas de Uso (L)Personal de mantenimiento, tuberías, bandejas eléctricasCapacidad portante para futuras ampliaciones
Cargas DinámicasPuentes grúa, vibración de prensas y maquinaria pesadaFatiga de materiales y deflexión de vigas carril
Viento y Sismo (W/E)Presión lateral, succión en techos y aceleración del terrenoArriostramientos en cruz de San Andrés y marcos rígidos

5. Cerramientos, envolventes y cubiertas industriales

La envolvente exterior controla el clima interior, protege los bienes almacenados y optimiza el consumo energético de la instalación.

  • Paneles sándwich de poliuretano (PUR/PIR) o lana de roca: Proporcionan un aislamiento térmico sobresaliente y barrera corta fuego. Son ligeros y se instalan con gran velocidad sobre correas secundarias.
  • Chapas metálicas simples gremadas: Alternativa económica ideal para naves no climatizadas o almacenes de materiales no perecederos.
  • Iluminación cenital natural: La incorporación de láminas traslúcidas de policarbonato o fibra de vidrio en la techumbre reduce drásticamente el consumo eléctrico diurno. Se recomienda entre un 8% y un 12% de superficie traslúcida respecto al área total de cubierta.

6. Ventilación, control térmico y climatización

El confort térmico influye de forma directa en el rendimiento de los operarios y en la preservación de materias primas sensibles.

  • Ventilación estática por convección: Se colocan rejillas de entrada de aire fresco en la parte baja de los muros perimetrales y louvers o aireadores lineales continuos en la cumbrera. El aire caliente asciende y sale de manera natural sin costo eléctrico.
  • Ventilación forzada mecánica: Empleo de extractores axiales o centrífugos en techo para renovar volúmenes específicos de aire por hora en naves con procesos de combustión o emisión de vapores.
  • Ventiladores industriales HVLS (High Volume Low Speed): Grandes aspas de bajo consumo que mueven columnas masivas de aire, rompiendo la estratificación térmica en naves de gran altura.

7. Instalaciones críticas: protección contra incendios y drenaje

Una nave industrial moderna debe integrar sus servicios desde la fase de modelado arquitectónico para evitar interferencias espaciales.

Sistemas contra incendios (PCI)

  • Rociadores automáticos (Sprinklers): Sistemas tipo ESFR (Early Suppression Fast Response) diseñados específicamente para suprimir incendios en bodegas con racks de gran altura sin necesidad de rociadores intermedios.
  • Red de hidrantes y gabinetes: Monitoreados por cuartos de bombas certificados bajo estándares NFPA con fuentes de energía redundantes (diésel y eléctrica).
  • Detectores tempranos de humo: Sistemas de aspiración de aire y barreras ópticas lineales para techos que superan los 8 metros de altura.

Evacuación pluvial sifónica

A diferencia de los desagües pluviales convencionales por gravedad, los sistemas sifónicos trabajan a sección llena de tubería. Esto permite diámetros menores, reduce la cantidad de bajantes interiores y evacua tormentas torrenciales con mayor velocidad.

8. Metodología BIM y prefabricación modular

La digitalización mediante Building Information Modeling (BIM) ha transformado los plazos y costos de la construcción industrial.

  • Detección temprana de colisiones: BIM coordina los modelos 3D de estructura, ductos de ventilación, tuberías contra incendios y bandejas eléctricas, resolviendo cruces antes de llegar a la obra.
  • Fabricación directa asistida por computadora (CAD/CAM): Los planos de despiece estructural alimentan directamente la maquinaria CNC en planta para corte, punzonado y soldado de perfiles con tolerancias milimétricas.
  • Control de avances en tiempo real: La integración de cronogramas (4D) y presupuestos (5D) permite supervisar el ritmo de obra, evitando sobrecostos y retrasos en la entrega del activo.